一文全面了解碳纤维预浸料 从材料特性到用品器材制造的全景解析
碳纤维预浸料作为先进复合材料产业链中的关键中间材料,被誉为“黑色黄金”的预成型形态。它既是碳纤维走向终端制品的必经环节,也是决定最终复合材料性能的核心变量。本文将从碳纤维预浸料的定义与分类入手,系统梳理其制备工艺、性能特点、在用品及器材制造中的应用场景,并对行业发展趋势与选型要点做一全面解析,帮助读者建立起对碳纤维预浸料的完整认知框架。
一、什么是碳纤维预浸料
碳纤维预浸料(Carbon Fiber Prepreg)是指将连续碳纤维或碳纤维织物,在严格控制的条件下浸渍树脂基体(如环氧树脂、双马来酰亚胺树脂、酚醛树脂、热塑性树脂等),并经加热、冷却、收卷等工序制成的片状或带状中间材料。其“预”字体现了两层含义:一是树脂已经预先与纤维复合,二是树脂处于部分固化(B阶)状态,使得材料兼具柔韧性和可操作性,便于后续铺层、模压或热压罐固化。
从结构上看,预浸料通常由碳纤维、树脂基体、离型纸或PE膜等辅材构成。其中碳纤维提供强度与刚度,树脂承担载荷传递、耐环境与成型粘结的功能。二者的界面结合质量,直接决定了复合材料的力学性能和耐久性。
二、碳纤维预浸料的主要分类
按纤维形态划分,可分为单向带预浸料和织物预浸料。单向带中纤维沿单一方向排列,纤维体积含量高、力学性能方向性强,广泛用于航空航天承力结构;织物预浸料则分为平纹、斜纹、缎纹等,铺覆性和各向异性平衡更好,适合复杂曲面制品。
按树脂基体划分,可分为热固性预浸料和热塑性预浸料。热固性以环氧体系为主,工艺成熟、成本适中、综合性能好;双马树脂耐温更高,用于航空发动机周边;酚醛体系阻燃低烟,适合轨道交通与船舶内饰。热塑性预浸料以PEEK、PPS、PEKK等为代表,具有可重复加工、韧性高、回收性好的优势,是近年来的研发热点。
按固化温度划分,可分为低温固化(80℃以下)、中温固化(120~130℃)和高温固化(180℃及以上)预浸料。低温体系适合大型模具与现场修复,高温体系则用于主承力结构。
按应用等级划分,航空级预浸料对纤维、树脂纯度与工艺窗口要求极严,需满足CMH-17等标准体系;工业级预浸料则更强调成本与成型效率,广泛用于体育器材、汽车、建筑补强等领域。
三、碳纤维预浸料的制备工艺
预浸料制备的核心在于“均匀浸渍”与“精准控制树脂含量”。主流工艺包括热熔法和溶液法两类。热熔法将树脂加热熔融后涂布成膜,再与纤维在加热加压条件下复合,具有无溶剂、树脂含量控制精确、环境友好等优点,是当前高端预浸料的主流路线。溶液法则将树脂溶解于溶剂中浸渍纤维,再经干燥挥发溶剂,适合低粘度或难熔树脂体系,但存在溶剂残留与环保压力。
制备过程中的关键控制参数包括:树脂涂膜面密度、纤维面密度、浸渍温度与压力、冷却速率及收卷张力。这些参数共同决定了预浸料的树脂含量(通常为33%~42%)、挥发分含量、凝胶时间、粘性和铺覆性。预浸料需在低温冷藏条件下储存,使用前需回温除霜,避免吸潮影响固化质量。
四、碳纤维预浸料的性能特点
碳纤维预浸料最突出的优点是高比强度与高比模量。以典型T700级碳纤维/环氧预浸料为例,其固化后拉伸强度可达2000MPa以上,模量超过130GPa,而密度仅约1.6g/cm³,远优于钢材和铝合金。
预浸料赋予制品优异的可设计性。通过铺层角度、顺序和厚度的设计,可实现刚度与强度的定向优化,这是金属材料难以比拟的。预浸料成型制品具有较低的孔隙率和稳定的树脂含量,批次一致性好,适合对质量可靠性要求高的领域。
碳纤维预浸料固化物具有良好的耐疲劳性、耐腐蚀性和尺寸稳定性,在潮湿、盐雾、化学介质环境下表现突出。其局限在于层间性能相对较弱、抗冲击损伤容限有限,且成本较高、成型周期较长,需要配套热压罐或模压设备。
五、碳纤维预浸料在用品及器材制造中的应用
碳纤维预浸料的下游应用可概括为“高端结构件+功能器材”两大方向。
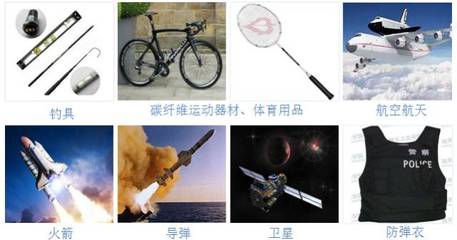
在体育休闲用品领域,预浸料是高尔夫球杆、自行车车架、网球拍、钓鱼竿、滑雪板、赛艇桨叶等的核心材料。这些器材要求轻量化、高刚度和良好的震动阻尼,预浸料的铺层设计可精准匹配不同部位的受力需求。
在航空航天与国防器材中,预浸料用于机翼蒙皮、机身框架、卫星支架、无人机机体、导弹壳体等主承力或次承力结构件,要求满足严格的适航与军标认证。
在工业器材领域,预浸料广泛应用于医疗器械(如CT床板、手术器械手柄)、电子设备结构件、机器人臂、工业辊轴、风力发电机叶片梁帽以及建筑补强加固。碳纤维预浸料还用于制造压力容器、传动轴、赛车部件和新能源汽车电池包壳体。
值得注意的是,预浸料制品通常是“用品”而非“耗材”,其制造环节往往与模压、真空袋、热压罐、缠绕组等工艺装备密不可分。因此,器材制造商不仅需要认识预浸料本身的性能,还需配套切料机、铺层平台、固化炉、无损检测设备等系列器材。
六、制造与选型中的关键考量
对于用品与器材制造企业而言,选用碳纤维预浸料应重点关注以下维度:一是明确使用温度与力学要求,匹配固化温度等级与树脂体系;二是根据制品几何形状选择单向带或织物,评估铺覆性和裁剪损耗;三是关注预浸料的储存期限、粘性与操作窗口,保证生产节拍稳定;四是核算综合成本,包括材料价格、冷库能耗、模具投入与固化周期;五是建立来料检验与工艺验证体系,对树脂含量、面密度、挥发分和固化度进行抽检。
在成型工艺方面,热压罐成型质量最优但能耗高,适合航空与高端体育器材;模压成型效率高,适合中小型批量工业件;真空袋和烘箱固化成本较低,适合大型结构和现场施工。制造企業应根据产批量、性能等级和投资能力做出组合选择。
七、行业趋势与展望
当前,碳纤维预浸料行业呈现几大趋势:一是低成本化,通过大丝束碳纤维、快速固化树脂和高效成型工艺降低单件成本,推动汽车与工业领域规模化应用;二是热塑性预浸料加速产业化,凭借可回收和短周期优势切入航空支架与汽车结构件;三是数字化与自动化铺层技术(如自动铺带ATL、自动铺丝AFP)普及,提升大型构件的制造效率与一致性;四是可持续发展要求推动生物基树脂、可回收体系和低碳制备工艺的研发。
对用品及器材制造企业而言,理解预浸料从纤维、树脂到工艺装备的系统性,是提升产品竞争力的关键。预浸料供应商与器材制造商之间的协同设计将更加紧密,材料—工艺—结构一体化能力将成为核心壁垒。
综上,碳纤维预浸料不仅是先进复合材料的基础材料,更是连接材料科学与终端制造的重要桥梁。只有全面理解其分类、工艺、性能与应用逻辑,才能在用品及器材制造中发挥其最大价值。
如若转载,请注明出处:http://www.juanlongmall.com/product/87.html
更新时间:2026-11-21 15:34:57